
Авторско право © 2022 Adewo Automation Equipment Co.,ltd. Всички права запазени.
Links Sitemap RSS XML Политика за поверителност

Правилото за биговане Обработка зад опаковката
Опаковката може да изглежда проста отвън, но крайното представяне на картонената кутия се определя от много детайли в структурата на матрицата. Един пакет трябва да се сгъне в правилната позиция, да се отвори плавно, да остане стабилен по време на производството и в някои случаи да се разкъса или раздели по контролиран начин.
Тези изисквания се превеждат в различни линейни структури по време на изработката на матрицата. Правилата за биговане, линиите на рязане, перфорацията и свързването имат различни цели и техните позиции трябва да съответстват на дизайна на опаковката.
За производителите на матрици предизвикателството не е просто да подготвят линии с различна дължина. По-важната задача е да се гарантира, че всяка обработена линия съответства на структурата, изисквана от крайния кашон.
Не всяка част от пакет се нуждае от една и съща обработка
Сгъваемият кашон обикновено съдържа панели, сгъваеми секции, отвори и свързващи зони. Тези различни части не изпълняват една и съща функция, така че не могат винаги да използват същия тип линия.
Правилото за биговане се използва главно за създаване на контролирана линия на сгъване. Той насочва картона да се сгъне в предварително определена позиция, без да го прорязва напълно.
Нарязването се използва, когато материалът трябва да бъде напълно отделен. Перфорацията е подходяща за зони, които се нуждаят от контролирано разкъсване, докато свързването може да поддържа избрани секции свързани след щанцоване.
В една матрица тези структури могат да работят заедно. Крайният резултат зависи не само от индивидуалния метод на обработка, но и от това дали всеки ред е позициониран правилно спрямо останалите.
Рязане: Подготовка на необходимите дължини
Преди правилото за биговане да може да бъде сглобено в матрица, те първо трябва да бъдат подготвени според размерите в дизайна на матрицата.
Различните секции на кашон изискват различни дължини. Външните режещи секции, сгъваемите секции и специалните структури може да изискват различни дължини на линията.
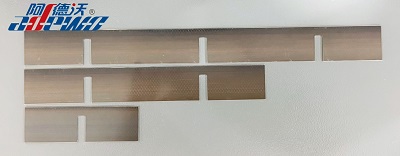
Ако линията е твърде дълга или твърде къса, това може да повлияе на нейната позиция по време на сглобяването на матрицата. При по-сложни структури на матрицата дори малките разлики могат да направят монтажа по-труден или да повлияят на това как обработените секции съответстват на оригиналния дизайн.
Ето защо определянето на дължината, сортирането и рязането са важни стъпки в подготовката на линията.
За производителите, които работят с няколко картонени дизайна едновременно, автоматичното идентифициране на различни дължини на линии може също да опрости процеса на подготовка и да намали необходимостта от ръчно разделяне на материалите преди сглобяване.
Перфорация: Създаване на контролирано разкъсване
Не всеки пакет е проектиран да се отваря само чрез сгъване.
Много кашони и картонени опаковки включват секции за откъсване, лесно отваряеми зони или други структури, които трябва да бъдат отделени на ръка. За тези приложения непрекъснатата линия на рязане би направила участъка отделен твърде рано.
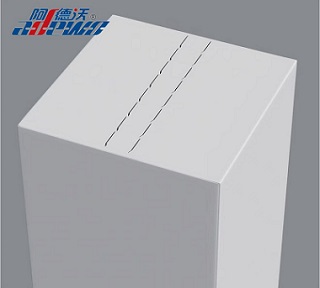
Вместо това перфорацията създава периодична режеща структура. Неразрязаните секции държат опаковката свързана преди отваряне, докато изрязаните секции осигуряват определен път за разкъсване.
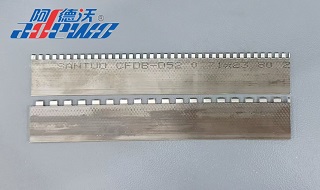
Разположението на перфорацията трябва да съответства на структурата на опаковката и предвидения метод на отваряне. Твърде много рязане може да отслаби връзката, докато недостатъчното рязане може да направи опаковката трудна за разкъсване.
Ето защо перфорацията е различно изискване за обработка от рязане и биговане.
Преодоляване: Поддържане на точки на свързване
Друго обичайно изискване е поддържането на избрани части от картона свързани след щанцоване.
Мостът създава специфични точки на свързване по обработваната линия. Тези точки помагат да се запази целостта на листа по време на производство, обработка или последващи операции.
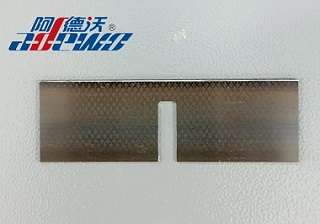
За някои структури на матрицата един мост не е достатъчен. Може да са необходими множество точки на свързване по протежение на една секция, което е мястото, където мулти-мостовете стават полезни.
Някои проекти може също да изискват двустранно мостово свързване, със съответните позиции на моста от двете страни на линията.
Местоположението, броят и разположението на мостовете трябва да се вземат предвид заедно с дизайна на матрицата. Целта им е не просто да добавят точки на свързване, а да осигурят необходимия баланс между рязане и оставаща връзка.
Липинг: Подобряване на рязане на ъгли
Някои картонени структури изискват допълнителна обработка в края на линията, особено там, където се срещат няколко линии или където чистият ъгъл е важен.
Lipping създава прорез в края на правилото. При щанцоването на кашони това може да помогне за намаляване на остатъчния картон в ъглите след рязане, което води до по-чист ъгъл.
Lipping също може да помогне за намаляване на смущенията, когато правилата се пресичат или се сглобяват заедно. Това става по-уместно, когато матрицата съдържа компактни или сложни линейни структури.
Въпреки че обработеният прорез е малък, той може да повлияе на взаимодействието между съседните линии и качеството на готовия кашон.
Как се подготвят тези линии преди сглобяването на матрицата?
Процесът на подготовка започва с дигиталния дизайн на матрицата.
След като се определи необходимата информация за линията, трябва да се идентифицират и сортират различните дължини. След това линиите могат да бъдат нарязани на техните определени дължини, докато участъците, изискващи специална обработка, могат да получат структури, свързани с перфорация, мостове, ръбове или оголване.
За производителя на матрици тези стъпки са тясно свързани. Дължината на рязане, позицията на обработка и окончателното сглобяване трябва да съответстват на оригиналния проектен файл.
Тъй като опаковъчните структури стават по-подробни, ръчната подготовка може да включва повече повтарящи се измервания, сортиране и обработка. Ето защо един по-организиран автоматизиран процес на подготовка може да помогне за по-последователен преход от дигитален дизайн към физическа матрица.
ADEWO ABM-X1E PROМашина за рязане за сортиране по дължина
Машината за рязане за сортиране по дължина ADEWO ABM-X1E PRO съчетава автоматично идентифициране на дължината на линията и сортиране с рязане и множество функции за обработка на линия.
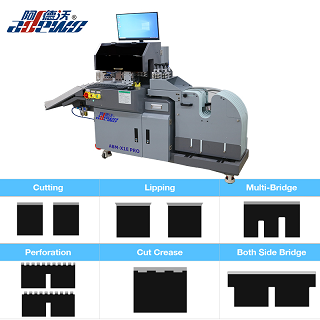
Проектирана за приложения за изработка на матрици, машината поддържа 7 намотки на линийки и се справя с дебелини на линийки от 0,71, 1,05 и 1,42 mm, с височини на линийки от 22 до 60 mm.
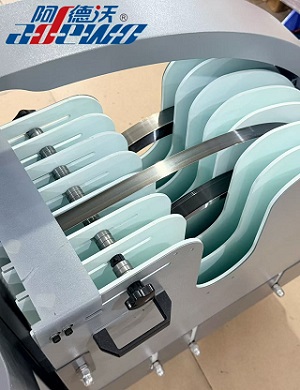
Функциите му за обработка включват:
Сортиране по дължина
Нарязване
Липинг
Мулти-мостове
Двустранно свързване
Перфорация
Машината поддържа файлови формати DXF и DWG, което позволява информацията за обработка да бъде подготвена от често използвани файлове за проектиране на матрици.
| Незадължителна дебелина на правилото | 0,71,1,05,1,42 мм |
| Поддържана височина на правилото | 22-60 мм |
| Три функции на инструмента |
Мост, рязане, липинг, двустранен мост |
| Четири функции на инструмента | Премостване, рязане, изрязване, перфорация, двустранен мост |
| Функции по избор | Cut Crease, Conner Cut, 4pt/8pt Правило за биговане, Правило за оголване |
| Тегло на машината | 330 кг |
| Общо измерение | 1750*760*1250 мм (ДxШxВ) |
От дизайна на опаковката до линейната обработка
Една опаковка може да изглежда ясна, когато се разглежда като завършен продукт, но нейните характеристики на сгъване, отваряне, разкъсване и отстраняване на отпадъци са тясно свързани със структурата на матрицата зад нея.
Правилото за биговане определя къде се сгъва картонът. Рязането определя къде се отделя материалът. Перфорацията създава контролирана пътека на разкъсване, докато мостовете поддържат избрани връзки. Свързаните с изрязване и оголване структури отговарят на по-специфични изисквания в матрицата.
Всеки процес има своя собствена цел, но никой от тях не съществува независимо от дизайна на опаковката.
Цифровият файл на матрицата дефинира необходимата структура и точната подготовка на линията превръща тази информация в обработени линии, готови за сглобяване на матрицата. Тази връзка между дизайна на опаковката, конструкцията на матрицата и линейната обработка е това, което позволява на малките детайли в дигиталния дизайн да станат надеждни функции в завършената опаковка.
следващ:
Как да направите матрици за хартиени торби
Авторско право © 2022 Adewo Automation Equipment Co.,ltd. Всички права запазени.
Links Sitemap RSS XML Политика за поверителност