
Авторско право © 2022 Adewo Automation Equipment Co.,ltd. Всички права запазени.
Links Sitemap RSS XML Политика за поверителност

Хартиените торбички са навсякъде – хранителни магазини, магазини за търговия на дребно, гишета за храна за вкъщи. Но зад всяка чиста, добре сгъната хартиена торба стои инструмент, който повечето хора никога не виждат: зарът. Матрицата за хартиена торба е плоскост от шперплат с остри стоманени лостове (правило за рязане) и правила за биговане, поставени в лазерно изрязани слотове. Когато се натисне върху хартия, той изрязва формата на чантата и създава линиите на сгъване с едно движение.
Ако сте в опаковъчния бизнес, знанието как се правят тези щанци – и как да ги направите по-бързи и по-точни – може да направи реална разлика във вашето производство. Това ръководство ви превежда през пълния процес на изработка на матрицата стъпка по стъпка.
Преди да преминем към стъпките, нека изясним какво всъщност изграждате.
Матрицата за хартиена торба е матрица със стоманено правило. Има три основни части:
- Дъска за щанцоване: Дебела шперплатова плоскост, обикновено 12–18 мм, изработена от бреза или кленов фурнир. Тя трябва да бъде здрава, плоска и стабилна - защото всяко изкривяване ще изхвърли цялата матрица.
- Правила за рязане: Тънки стоманени остриета, обикновено с дебелина 2 или 3 точки, които режат хартия.
- Правила за биговане: По-къси, тъпи линии, които притискат линиите на сгъване в хартията, без да я режат.
Дизайнерът създава оформление на матрица в CAD софтуер (AutoCAD, Illustrator или Cimex), като използва различни цветове или слоеве, за да раздели линиите на рязане от линиите на биговане. Файлът се експортира като DXF или DWG - стандартните формати за софтуер за изработка на матрици. След това процесът се премества в цеха.
Преди да започнете, уверете се, че имате:
- Щампова дъска: 12–18 mm лазерен шперплат (бреза или клен)
- Правила за рязане: 2pt (0,71mm) или 3pt (1,07mm) стоманени релси
- Правила за биговане: Обикновено 2pt или 3pt, по-къси от правилата за рязане
- Гумен материал за изхвърляне: Гумени ленти, поставени около релси, за да избутат хартията след рязане
- CAD дизайн файл: DXF или DWG формат
- Машина за лазерно рязане (или достъп до такава)
- Оборудване за огъване на линийки (ръчно или автоматично)
- Машина за рязане на биговане
Всичко започва с дизайна. Имате нужда от CAD чертеж, който показва точно къде ще бъде изрязана чантата и къде ще бъде сгъната. Гледайте на това като на пътна карта за зарчето.
- Потвърдете стила на чантата, размера, дебелината на хартията и структурата на сгъване.
- Създаване или получаване на CAD файл във формат DXF или DWG.
- Маркирайте ясно три типа линии: линии на рязане (плътни), линии на биговане (пунктирани или прекъснати) и линии на перфориране, ако е необходимо.
- Проверете отново вашите размери. Малка грешка в дизайна се превръща в голяма грешка в матрицата.
След като дизайнът е готов, импортирайте DXF файла в софтуера за лазерно рязане.
- Задайте мащаба и началната точка.
- Картирайте слоевете, така че софтуерът да знае кои линии са линии за рязане и кои линии за биговане.
- Въведете дебелината на матрицата и вида на материала.
- Задайте мощността на лазера, скоростта на рязане и компенсацията на ръба.
"Прорезът" е ширината на слота, който лазерът прорязва в дъската. Това е критично. Ако прорезът е твърде широк, линийката ще се разхлаби и може да се извади по време на пресоване. Ако слотът е твърде тесен, дъската може да се изкриви или дори да се разцепи. Стандартните ширини на слотовете са 2pt (около 0,71 mm) или 3pt (около 1,07 mm).
Поставете плочата от шперплат върху масата на машината. Подравнете го с нулевата точка и го затегнете здраво. Дъска, която се измества по време на рязане, означава разрушена матрица. Повечето съвременни машини използват сонда или система за автоматично следване, за да коригират леки промени в дебелината на дъската, като поддържат лазера на постоянно разстояние.
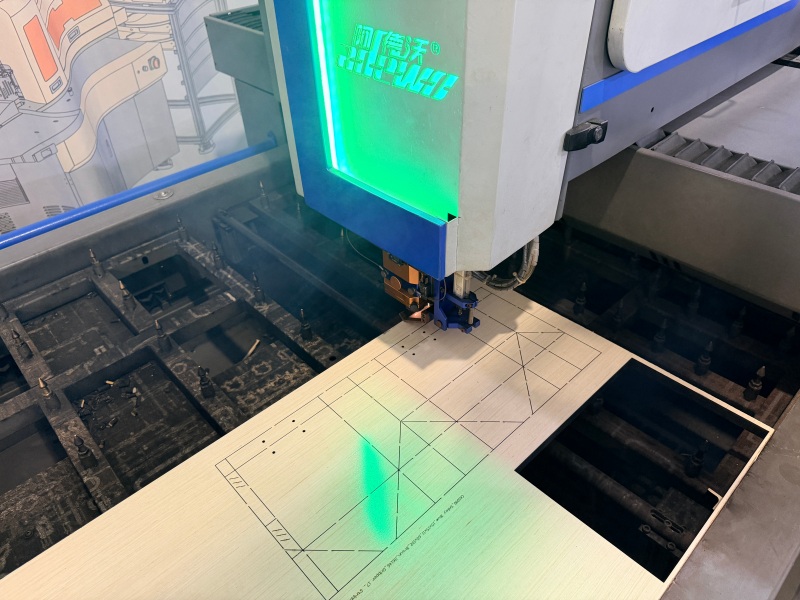
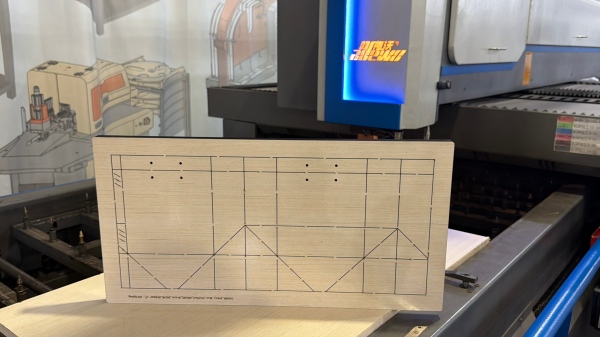
Това е мястото, където матрицата започва да се оформя. CO2 лазер прорязва прецизни процепи в шперплата по линиите на рязане и биговане.
- Стартирайте програмата за рязане и наблюдавайте първите няколко слота.
- Проверете дали ширината и дълбочината на слота отговарят на вашите спецификации.
- Внимавайте за мостове - малки неизрязани участъци, които държат матрицата заедно между тясно разположени релси.
- След рязане отстранете отпадъчния материал и проверете дъската.
Лазерът не прорязва докрай. Той изгаря достатъчно дълбоки слотове, за да държи правилата сигурно, като същевременно оставя дъното на дъската непокътнато.
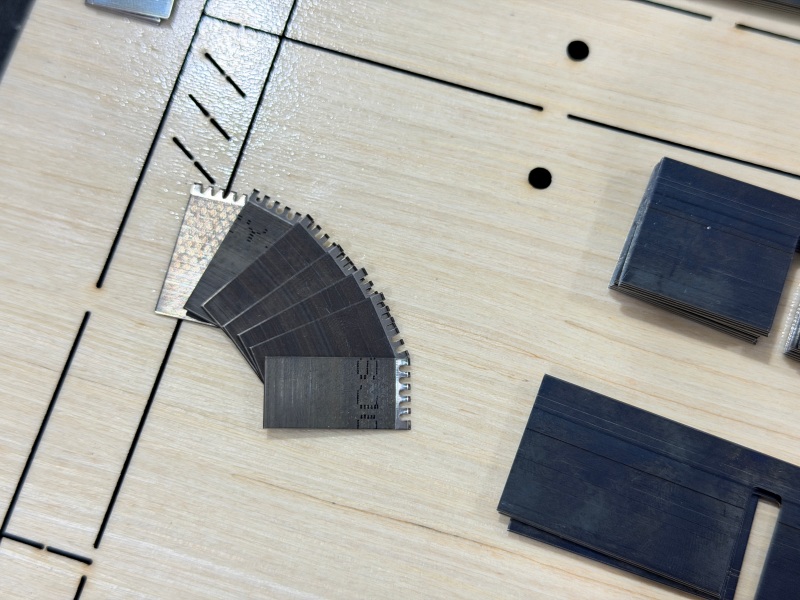
Сега трябва да оформите стоманените линейки, за да съответстват на дизайна на матрицата. Правилата за рязане са остри остриета; правилата за биговане са тъпи и малко по-къси.
- Изберете правилната дебелина и височина на правилото за вашата матрица.
- Огънете правилата, за да съответстват на кривите и ъглите в CAD дизайна.
- Нарежете всяко правило до необходимата дължина.
- За сложни форми може да се наложи да преодолявате (нарязвате) правилата в точките на напрежение, за да предотвратите напукване.
В ръчните магазини това се прави с машина за огъване и резачка за правила. В по-напреднали магазини автоматична машина за огъване обработва целия процес от цифров файл, правила за огъване и рязане с много по-малко ръчни грешки.
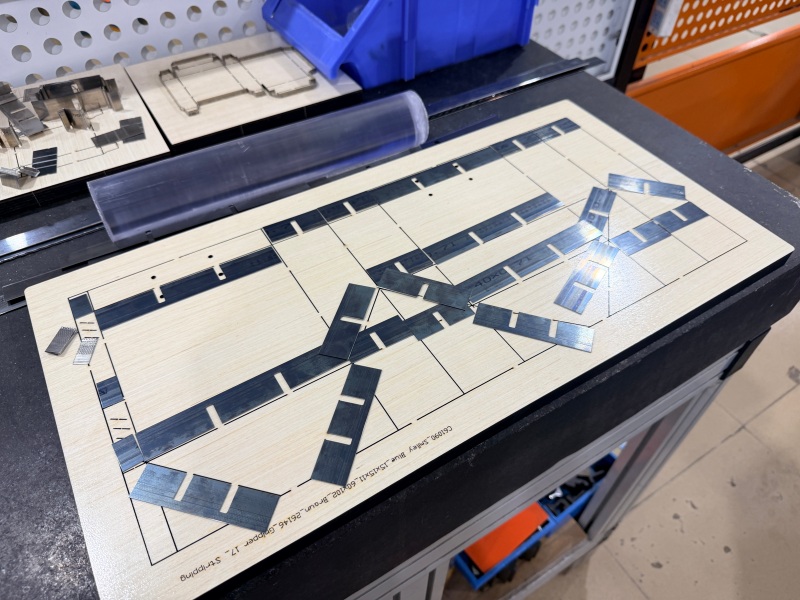
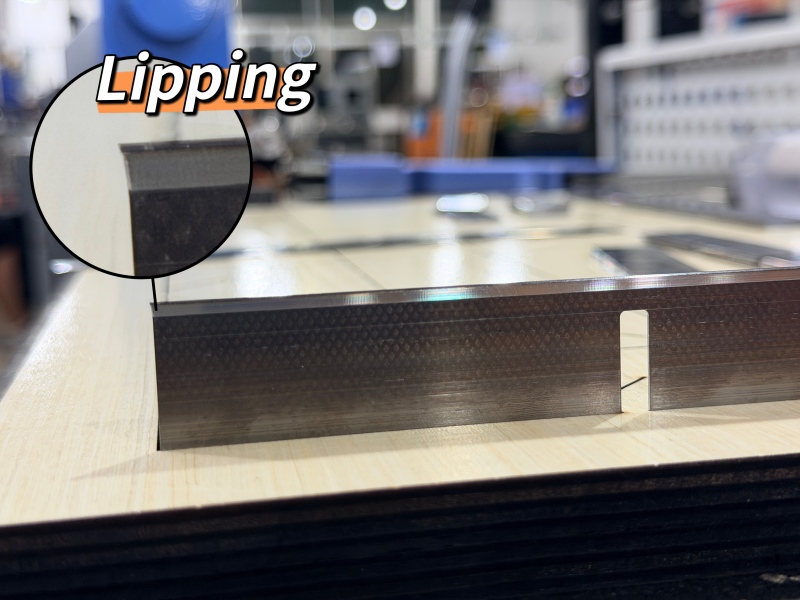
С изрязаната дъска и оформените правила е време да сглобите матрицата.
- Поставете режещите релси в процепите по линиите на рязане.
- Вмъкнете правила за биговане по линиите на гънките.
- Проверете дали всяко правило е разположено на правилната височина и пасва плътно в слота си.
- Уверете се, че всички правила са равни. Правило, което е твърде високо, ще посече твърде дълбоко; този, който седи твърде ниско, ще пропусне изцяло хартията.
Тази стъпка често се нарича "вмъкване на правило" или "сглобяване на матрица". Това е детайлна работа, но да го направите правилно означава разликата между изчистената и разхвърляната кройка.
След като правилата са въведени, имате нужда от гума. Гумени ленти са поставени около правилата, малко по-високи от режещия ръб. Тяхната работа е проста: когато матрицата натисне надолу и среже хартията, гумата избутва хартията обратно от матрицата, така че да не залепва.
- Поставете гумени ленти равномерно около всички правила.
- Уверете се, че гумата стои по-високо от ръба на правилото.
- Проверете дали гумата не блокира местата на рязане или намачкване.
- Тествайте изтласкването, като притиснете лист хартия към зарчето и го повдигнете.
Преди матрицата да влезе в производство, трябва да я тествате.
- Направете пробен разрез върху действителния материал на хартиената торба.
- Проверете качеството на рязане: Разрезите чисти ли са? Хартията напълно ли е изрязана?
- Проверете качеството на гънките: хартията сгъва ли се добре по линиите на гънките? Всяко напукване или разкъсване означава, че правилата за биговане трябва да се коригират.
- Проверете изхвърлянето: хартията освобождава ли се гладко от матрицата?
- Коригирайте всички правила или гума според нуждите.
- След като всичко е правилно, почистете матрицата, етикетирайте я с вида и размера на торбата и я съхранявайте правилно.
При изработката на матрици за хартиени торби основните стъпки на оборудването са рязане на матрицата, огъване на стоманени линии и подготовка на линии за биговане. Adewo предлага три машини, които покриват тези етапи. Всеки един може да се използва отделно или като част от малка производствена линия.
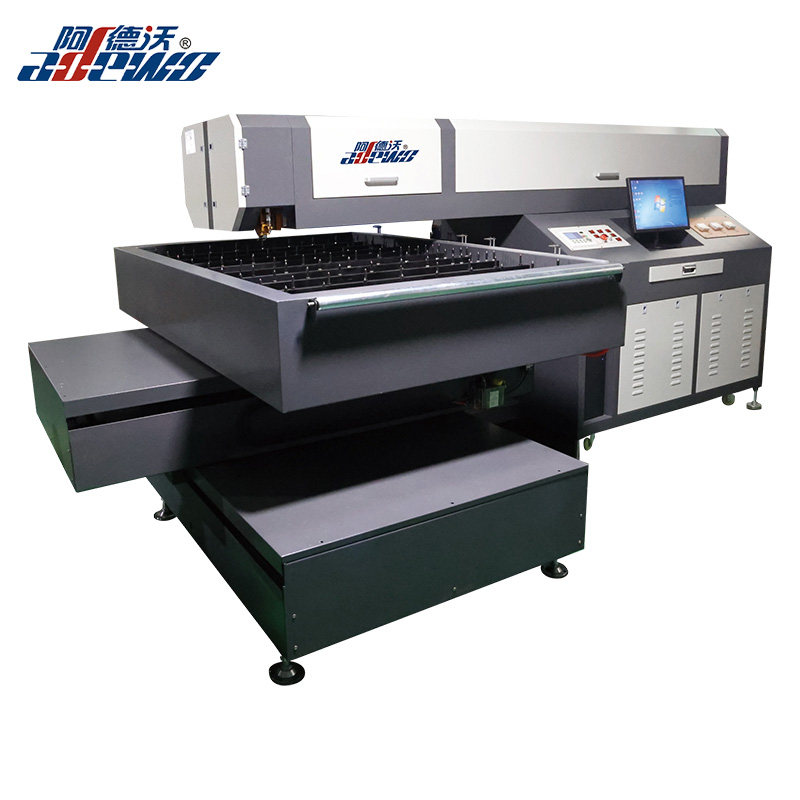
1. ADW-LC600 Лазерна машина за рязане с фиксирана глава
След като дизайнът на матрицата е готов, първата производствена стъпка е изрязването на матрицата. ADW-LC600 е машина за лазерно рязане, предназначена за тази работа.
Той използва фиксирана лазерна глава и подвижна маса, което поддържа рязането стабилно. Внесеното заземено задвижване със сачмено-винтова глава добавя издръжливост и висока точност, докато напречната структура поддържа дългосрочна работа. Системата за автоматично следване на рязане му позволява да реже различни дебелини на плоскости с едно минаване, а огледалото и лещата се сменят и почистват лесно. Може да обработва шперплат от 6 mm до 22 mm, както и PVC плоскости, акрил и стомана под 3 mm.
| Елемент | Спецификация |
|---|---|
| Работна зона | 1200 × 1800 мм (с възможност за персонализиране) |
| Лазерна пътека | Лазерната глава е фиксирана, масата се движи |
| Тип задвижване | Внесен заземен сачмен винт |
| Материали за рязане | 6–22 mm шперплат, PVC, акрил, стомана <3 mm |
| Файлов формат | AI, DST, PLT, BMP, DXF |
| Захранване | Монофазно 220V, 50/60Hz, 10A |
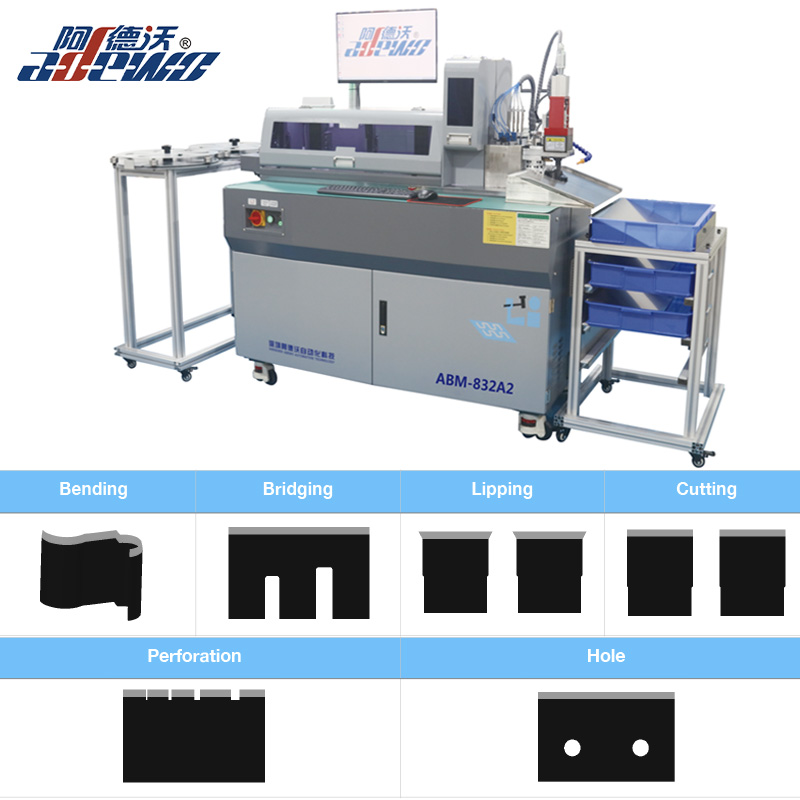
2. Машина за автоматично огъване ABM-832A2
След като дъската за матрица е изрязана, стоманените релси трябва да бъдат огънати и изрязани, за да съответстват на формата на хартиената торба. ABM-832A2 автоматизира тази стъпка.
Той съчетава огъване и рязане в една операция, което прави процеса по-безопасен и по-ефективен. Инструментът с множество перфоратори предлага избор като изрязване, изрязване на калъп, мост, дупка или перфорация, като всеки инструмент е независим и лесен за смяна. Двойните скоби с подаване на водача на винта позволяват непрекъсната работа, а интелигентният софтуер е лесен за използване с множество езикови опции. Поддържа дебелини на линийки от 0,45 mm до 1,05 mm и височини на линийки от 8 mm до 32 mm.
| Елемент | Спецификация |
|---|---|
| Дебелина на правилото | 0,45, 0,53, 0,71, 1,05 мм |
| Височина на правилото | 8–32 мм |
| Основни функции | Огъване, изрязване, рязане на плесен, мост, плоско рязане |
| Функции по избор | Перфорация, отвор |
| Файлов формат | DXF, DWG |
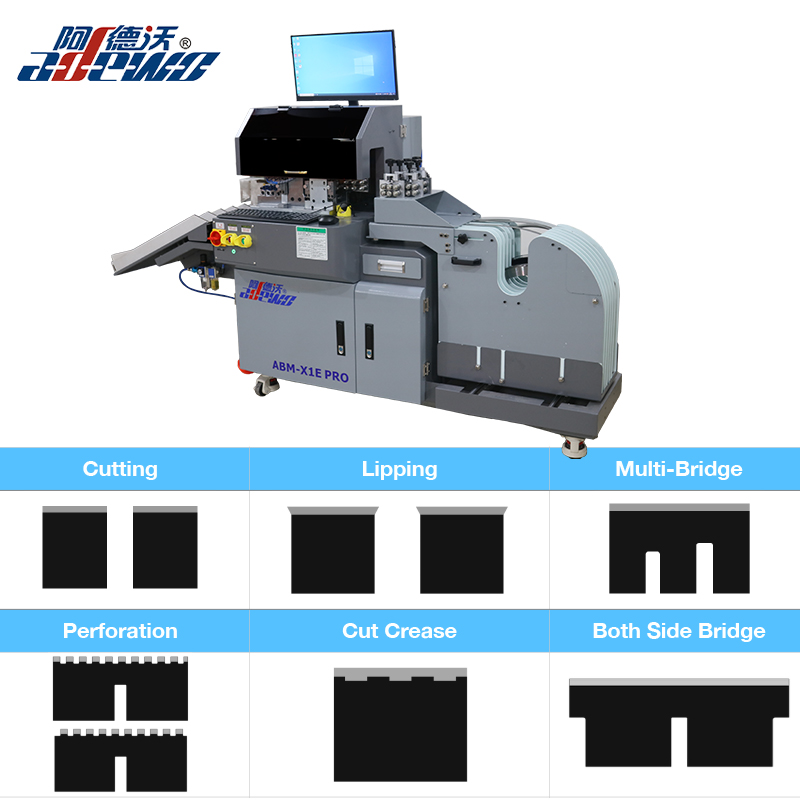
3. ABM-X1E PRO Машина за рязане за биговане и сортиране по дължина
Правилата за биговане са важни за чистите гънки на хартиените торби. ABM-X1E PRO помага да се подготвят точно правилата за биговане и свързаните с тях функции.
Софтуерът автоматично идентифицира различни дължини, така че не е необходимо да ги сортирате ръчно. Инструментите могат да се персонализират, включително опции за правило за оголване и 4pt/8pt лазерно гънка. Всеки инструмент е независим и лесен за смяна, а серво моторът се справя с автоматичното свързване и автоматично рязане. Ширината на перфорацията и изрязаната гънка могат да бъдат зададени чрез софтуера. Касета с множество релси побира до седем намотки стоманена щанга, което прави промените лесни и безопасни. Машината също така поддържа английски и китайски софтуер и има малък отпечатък.
| Елемент | Спецификация |
|---|---|
| Дебелина на правилото | 0,71, 1,05, 1,42 мм |
| Функции с три инструмента | Мост, рязане, липинг, двустранен мост |
| Функции с четири инструмента | Мост, рязане, липинг, двустранен мост, перфорация |
| Функции по избор | Изрязване на гънка, ъглово изрязване, правило за биговане 4pt/8pt, правило за оголване |
| Файлов формат | DXF, DWG |
- Цеховете за матрици, произвеждащи хартиени торби, умират редовно, които искат да намалят времето за изпълнение.
- Опаковъчни компании, които се нуждаят от по-бързо производство на матрици, за да изпълнят строги графици за доставка.
- Производители, които търсят по-добра последователност и повторяемост в работните места.
- Бизнеси, които планират да разширят производството на матрици за хартиени торби, без да увеличават пропорционално разходите за труд.
Изработването на матрица за хартиена торба е многоетапен процес, който изисква прецизност на всеки етап - от CAD дизайна и лазерното рязане до огъването, вмъкването, гумирането и тестването. Грешното извършване на някоя от тези стъпки означава, че матрицата не се реже добре, не се намачква правилно или не издържа.
Добрата новина е, че голяма част от този процес може да бъде автоматизиран. Ако произвеждате матрици за хартиени торби и искате да подобрите скоростта, точността или последователността, тези машини си струва да бъдат проучени. Можете да се свържете с Adewo за демонстрация, спецификации на машината или техническа поддръжка, съобразена с вашите производствени нужди.
Авторско право © 2022 Adewo Automation Equipment Co.,ltd. Всички права запазени.
Links Sitemap RSS XML Политика за поверителност