
Авторско право © 2022 Adewo Automation Equipment Co.,ltd. Всички права запазени.
Links Sitemap RSS XML Политика за поверителност

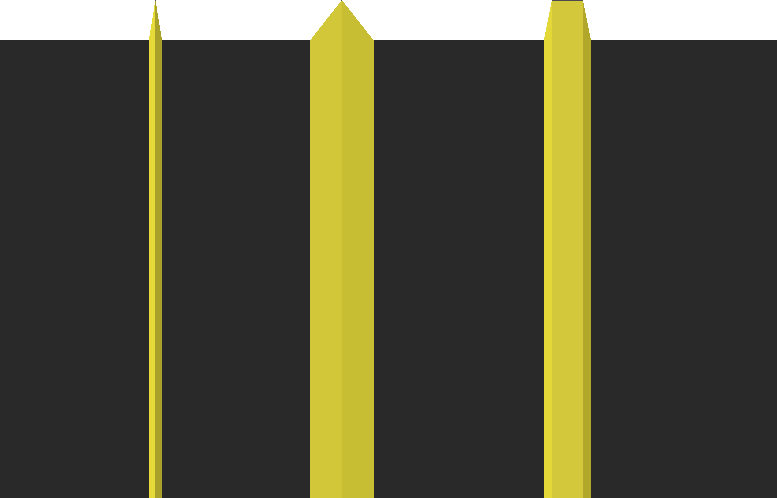
Протягането е процес на прецизно шлайфане, използван при изработката на матрици за стоманени линейки.
Малък релефен жлеб се създава от вътрешната страна на стоманената линия, където е необходимо огъване.
Това намалява смущенията при пресичане на релса, предотвратява загуба на височина след огъване под остър ъгъл и гарантира точно напасване на релса и стабилна производителност на рязане.
Защо е необходимо протягане за щанци за рязане на стоманени правила?
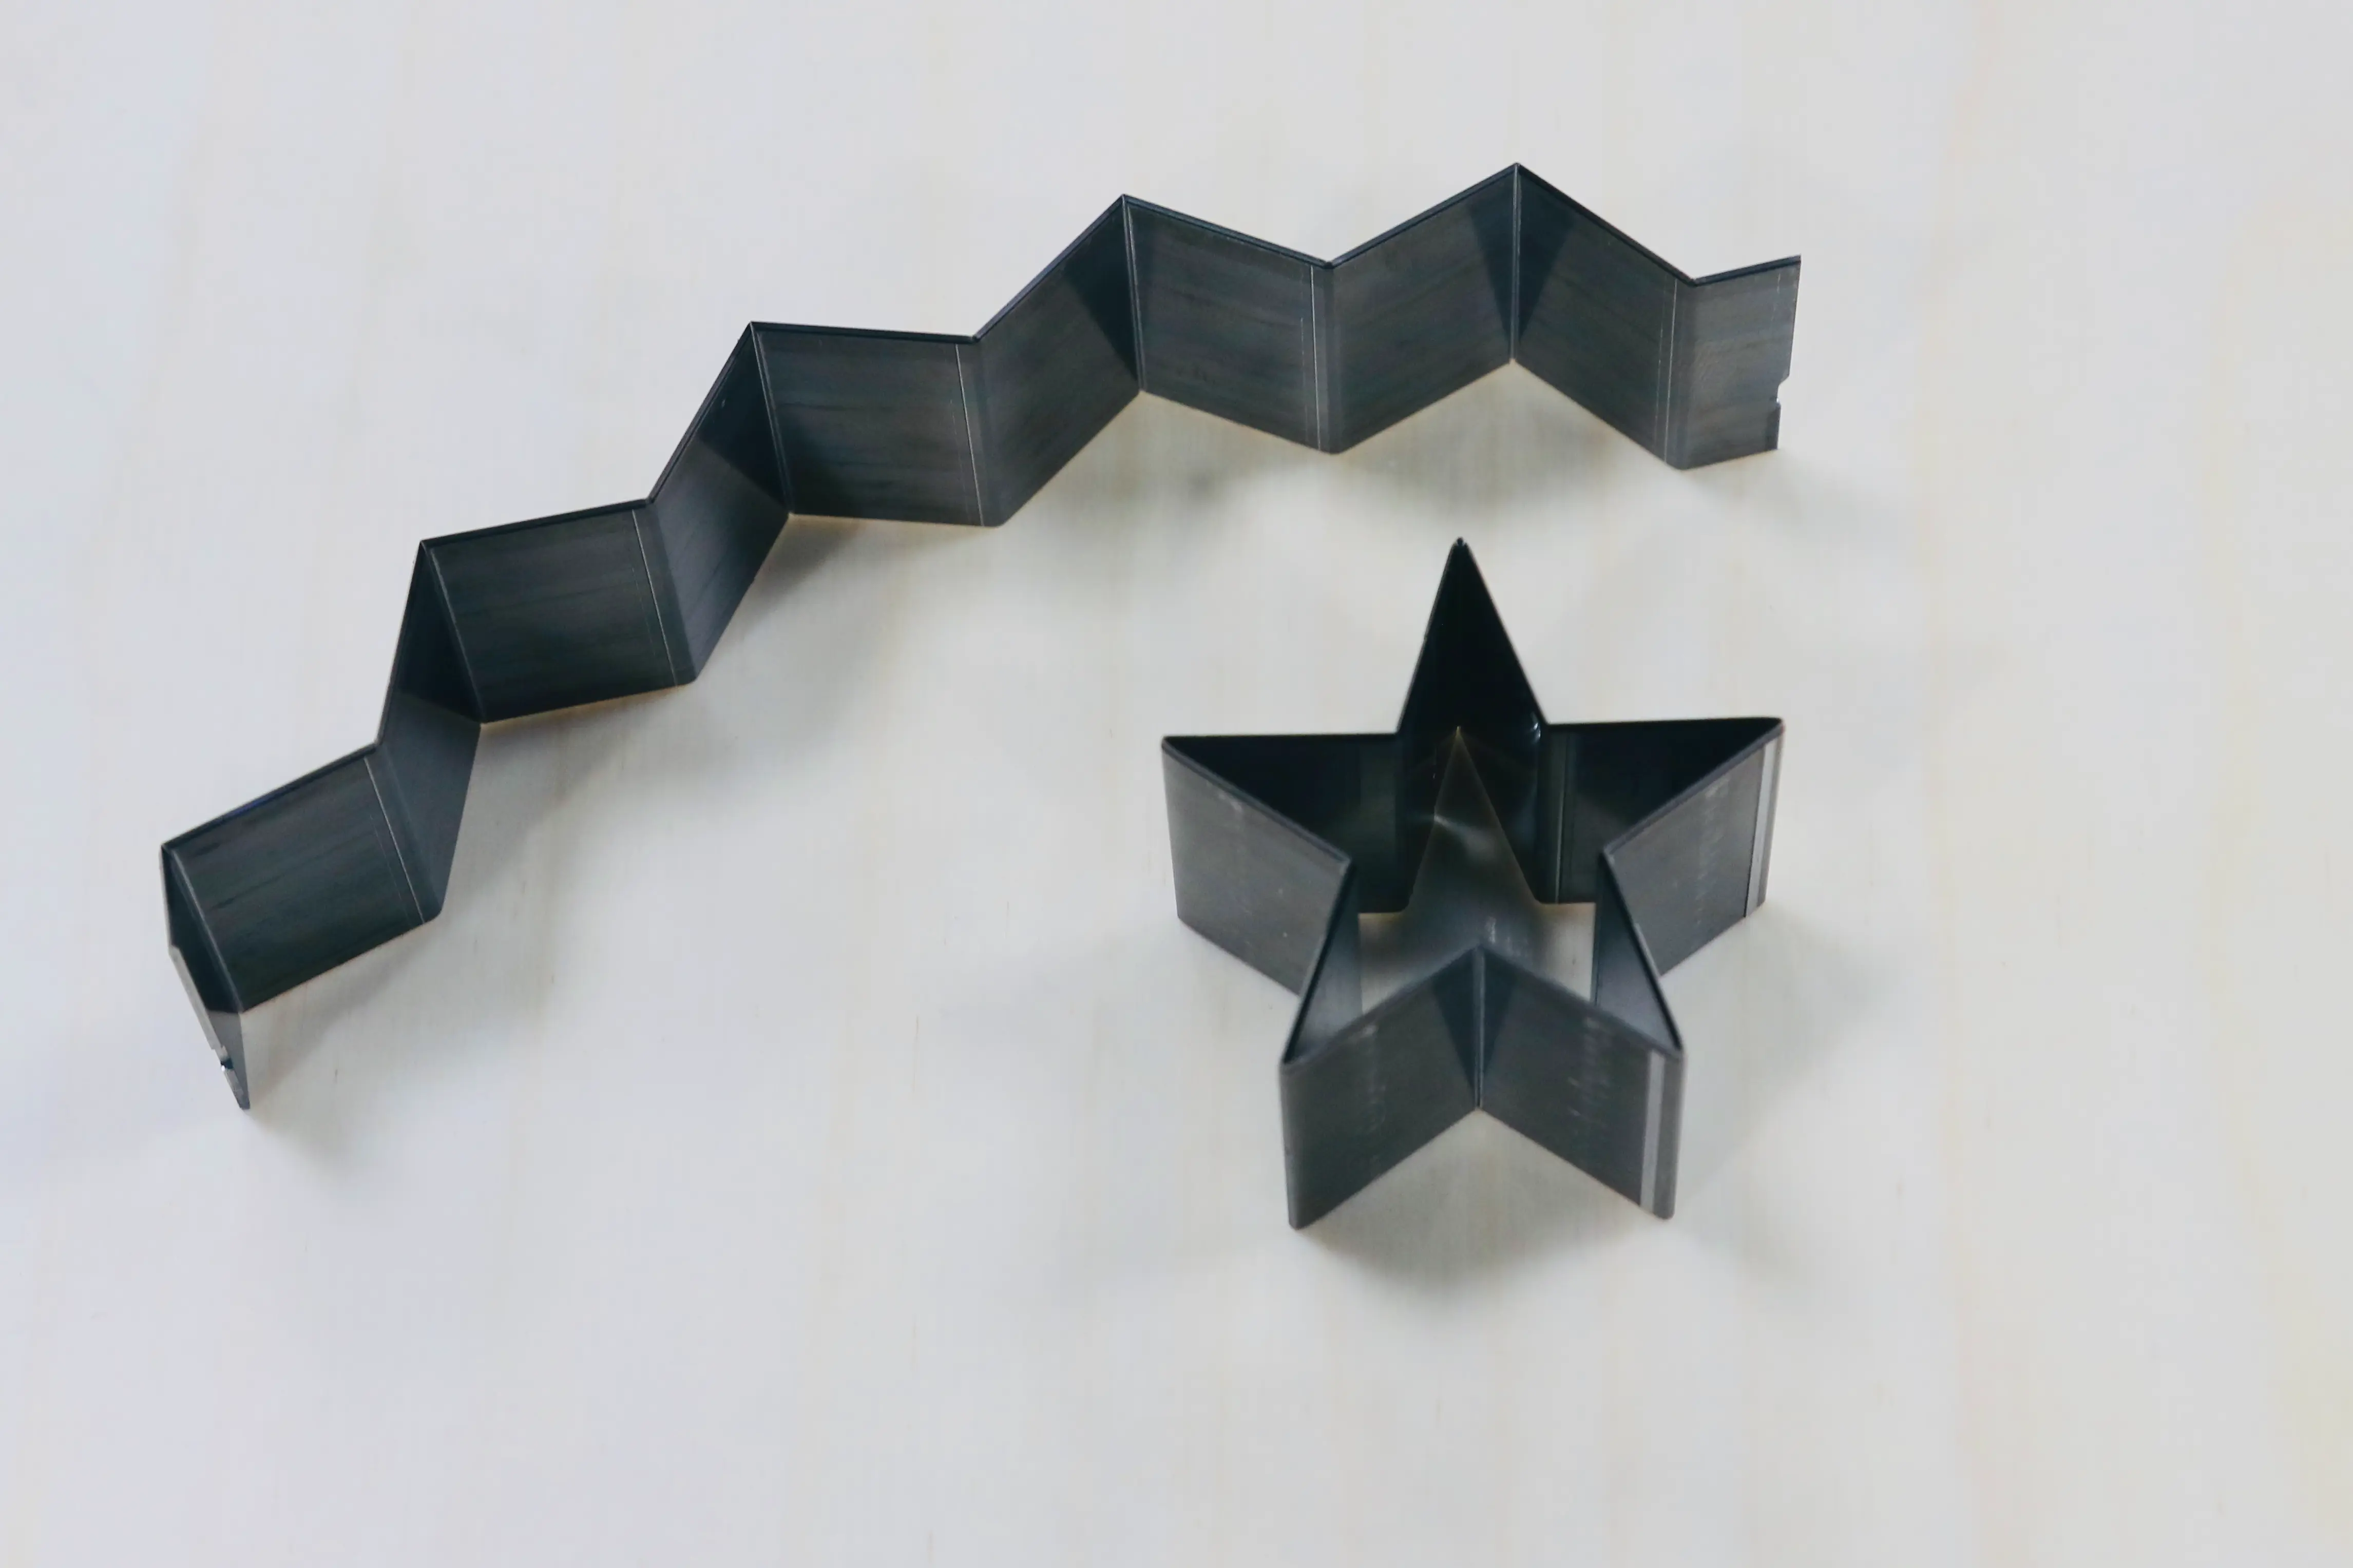
Например, когато произвеждате форма на звезда с пет точки, използването на снаждане на правила (съединяване на отделни стоманени линии) в остри ъгли може да намали общата здравина на структурата на матрицата.
Снадената зона може да стане по-слаба по време на повтарящи се операции на рязане, което засяга издръжливостта и стабилността на матрицата.
Без протягане, използването на една стоманена линия за оформяне на остри ъгли също може да създаде предизвикателства.
По време на огъване вътрешната страна на линията се компресира, което може да доведе до заобляне на острия ъгъл.
В резултат на това крайната матрица може да не постигне необходимото качество на формоване на остър ъгъл.
С процеса на протягане се създава релефен жлеб в зоната на огъване, преди да се оформи стоманената линейка.
Това позволява на линията да се огъва в остри ъгли, като същевременно запазва оригиналната височина на рязане и структурна здравина.
Защо протягането е важно за високопрецизното производство на щанци?
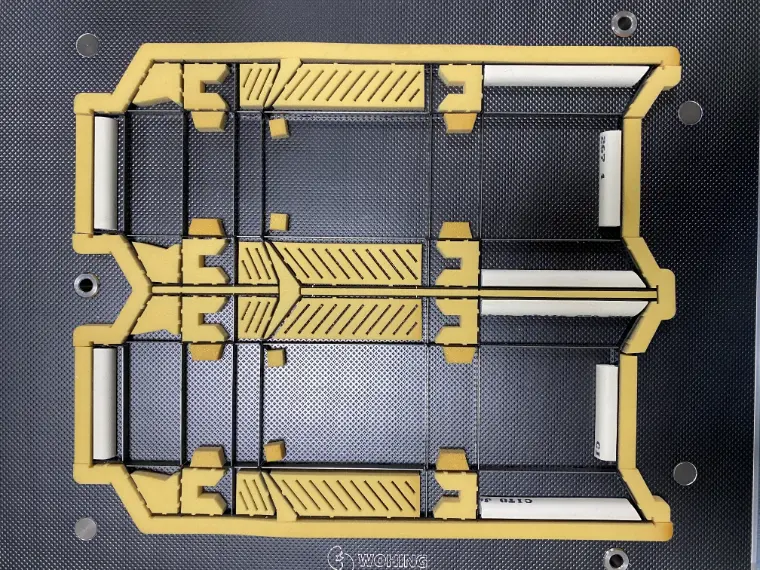
Тъй като търсенето на първокласни опаковки продължава да нараства, особено в индустрии като опаковки за цигари, фармацевтични опаковки и висококачествени картонени кутии, производителите изискват по-висока прецизност за сложни и неправилни форми.
Поради това технологията за протягане става все по-важна в модерното производство на матрици за стоманени линейки.
Други приложения на протягане при изработване на матрици за стоманени щампи
Освен подобряване на оформянето на острите ъгли, протягането се използва и за подобряване на точността на пресичането на стоманени линийки и подобряване на производителността на рязане.
С нарастващото търсене на висококачествени опаковки, особено в индустрии като първокласни картонени опаковки, фармацевтични опаковки и кутии със специална форма, изискванията за точност на рязане и монтиране на правила стават все по-строги.
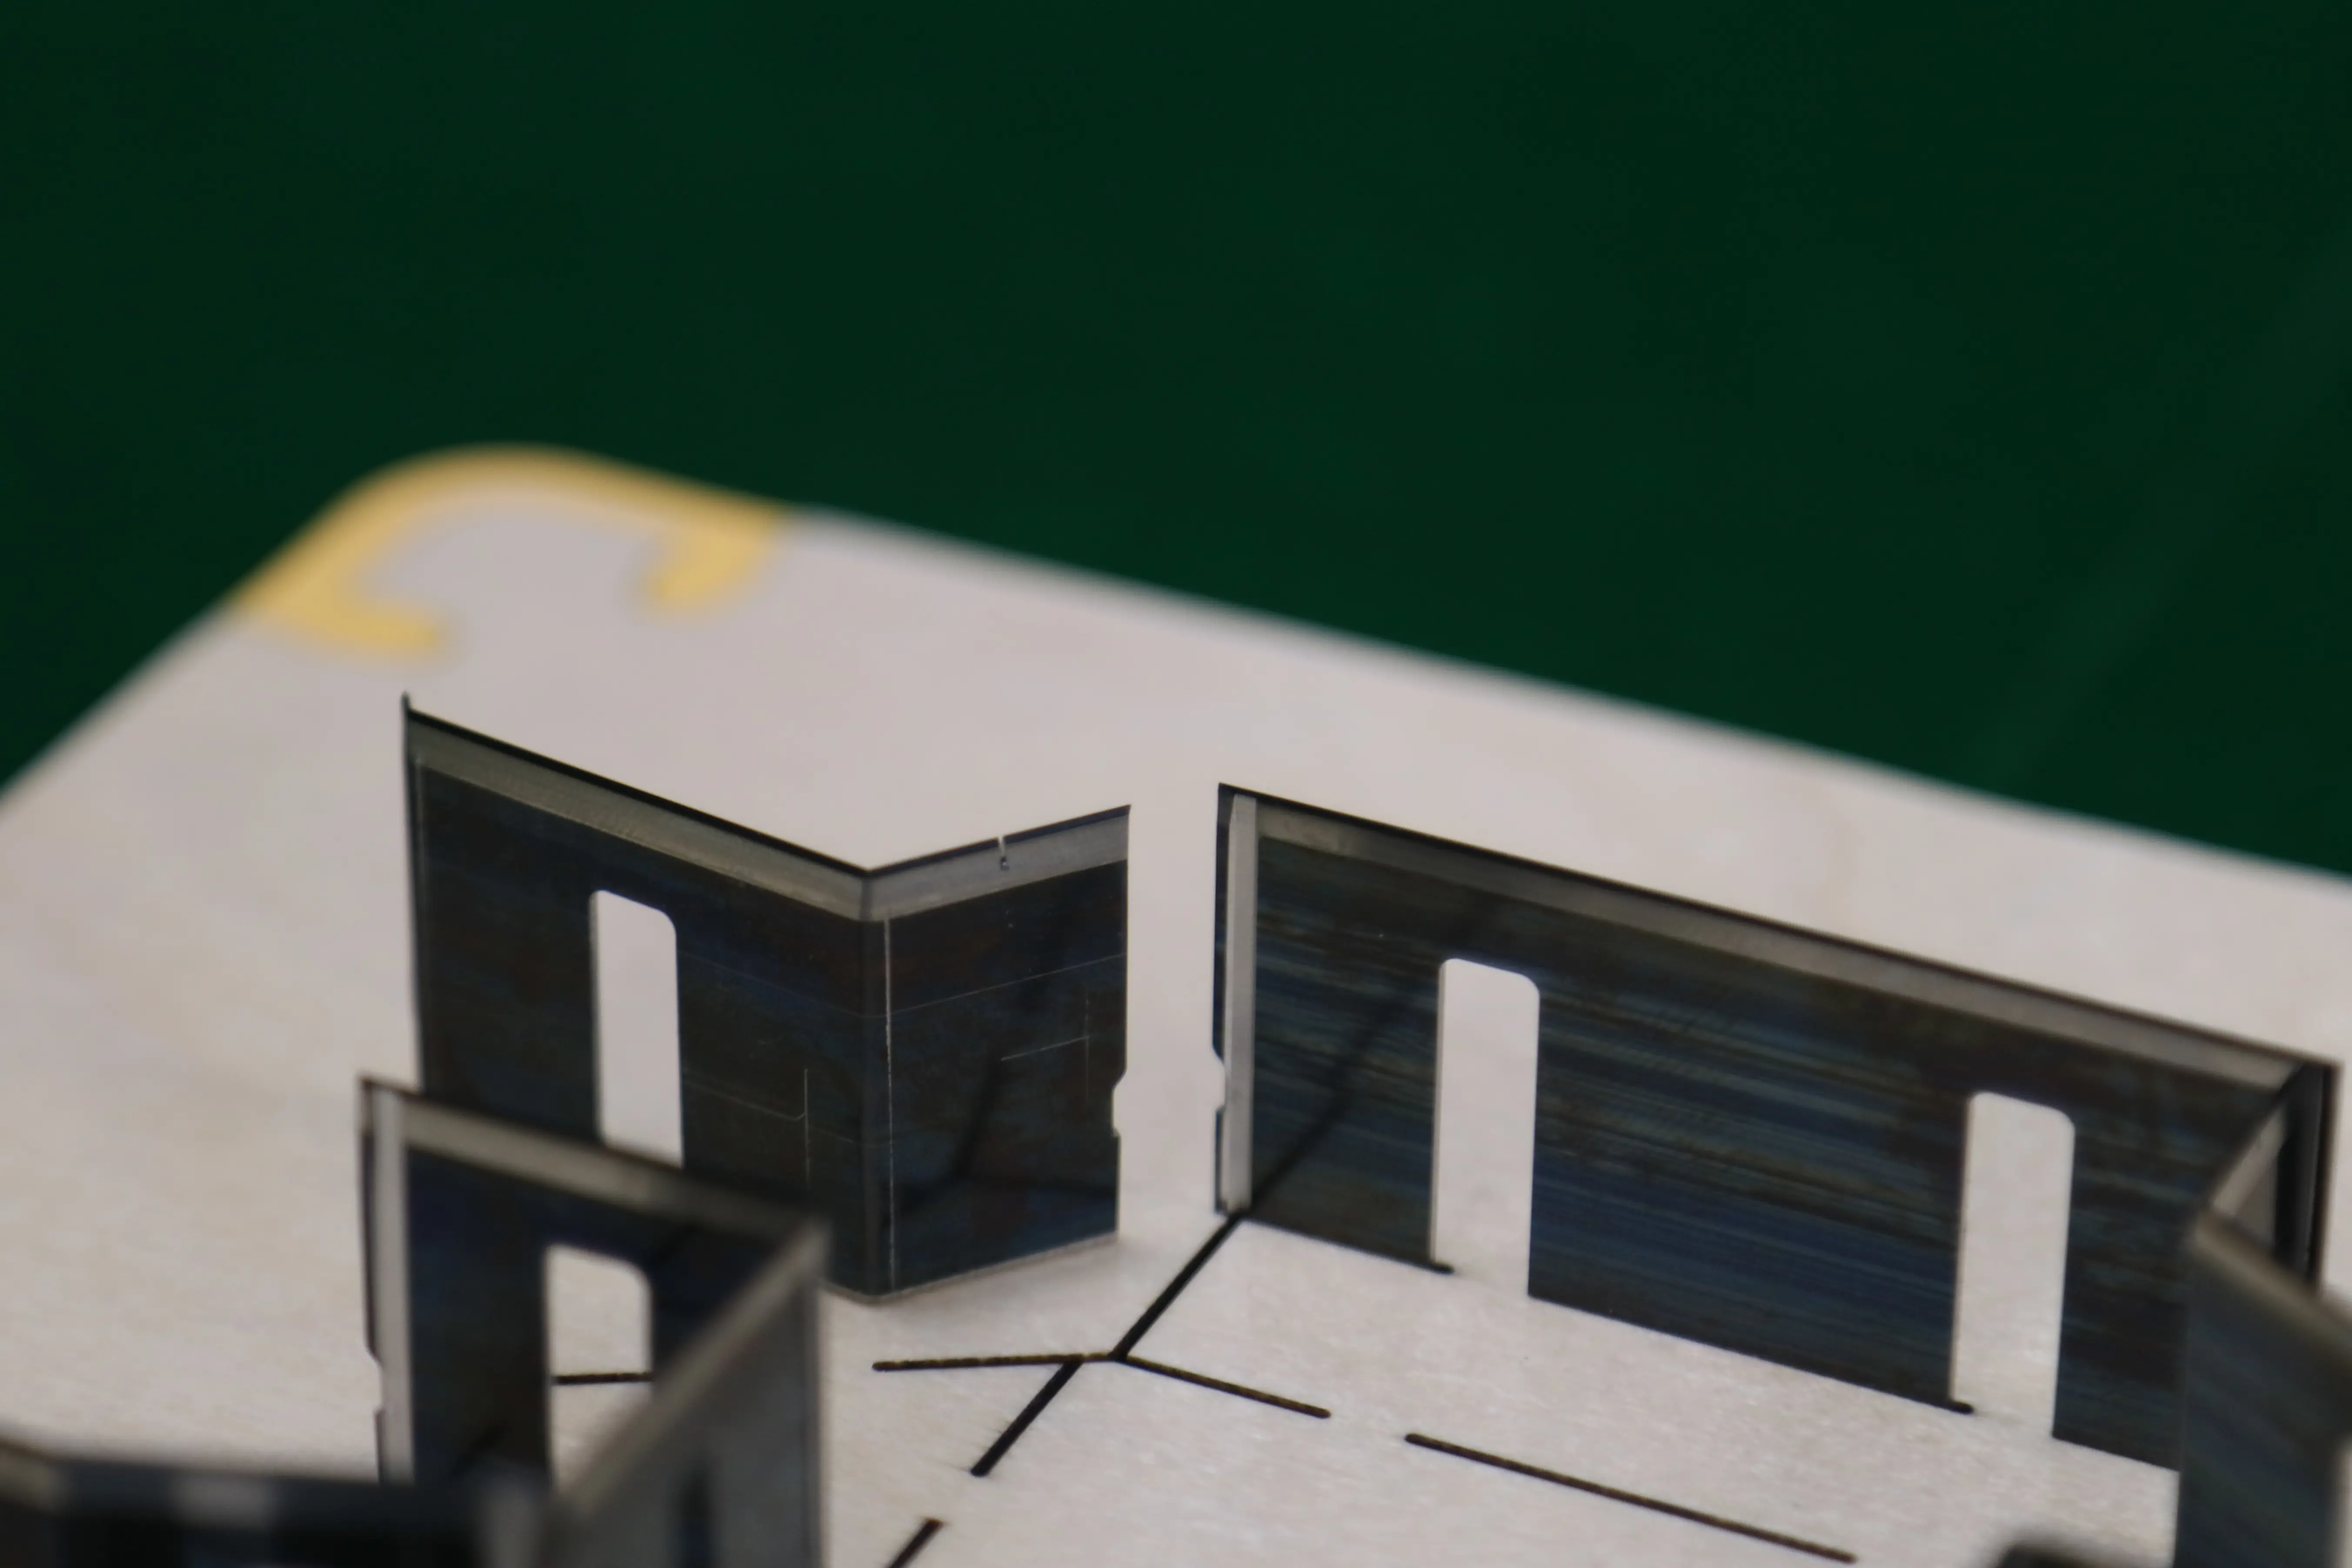
В точките на пресичане, където се срещат хоризонтални и вертикални стоманени релси, ъгълът на скосяване на режещия ръб може да създаде малка празнина между релсите.
Тази празнина може да повлияе на точността на напасване на режещите ръбове и може да доведе до непоследователни резултати от рязане или следи върху крайните продукти.
Чрез прилагане на протягане в зоната на пресичане на стоманената линия се създава малък релефен жлеб, за да се намали смущението, причинено от ъгъла на скосяване на режещия ръб.
Това позволява на стоманените релси да паснат по-тясно и подобрява цялостната точност и стабилност на структурата на матрицата.
Как се обработва протягането при изработване на матрици за стоманени правила?
Традиционно протягането е ръчен процес, който изисква квалифицирани оператори да шлифоват релефни жлебове на определени позиции.
С развитието на технологията за автоматично огъване, протягането вече може да бъде интегрирано в процеса на автоматично огъване, подобрявайки ефективността и последователността.
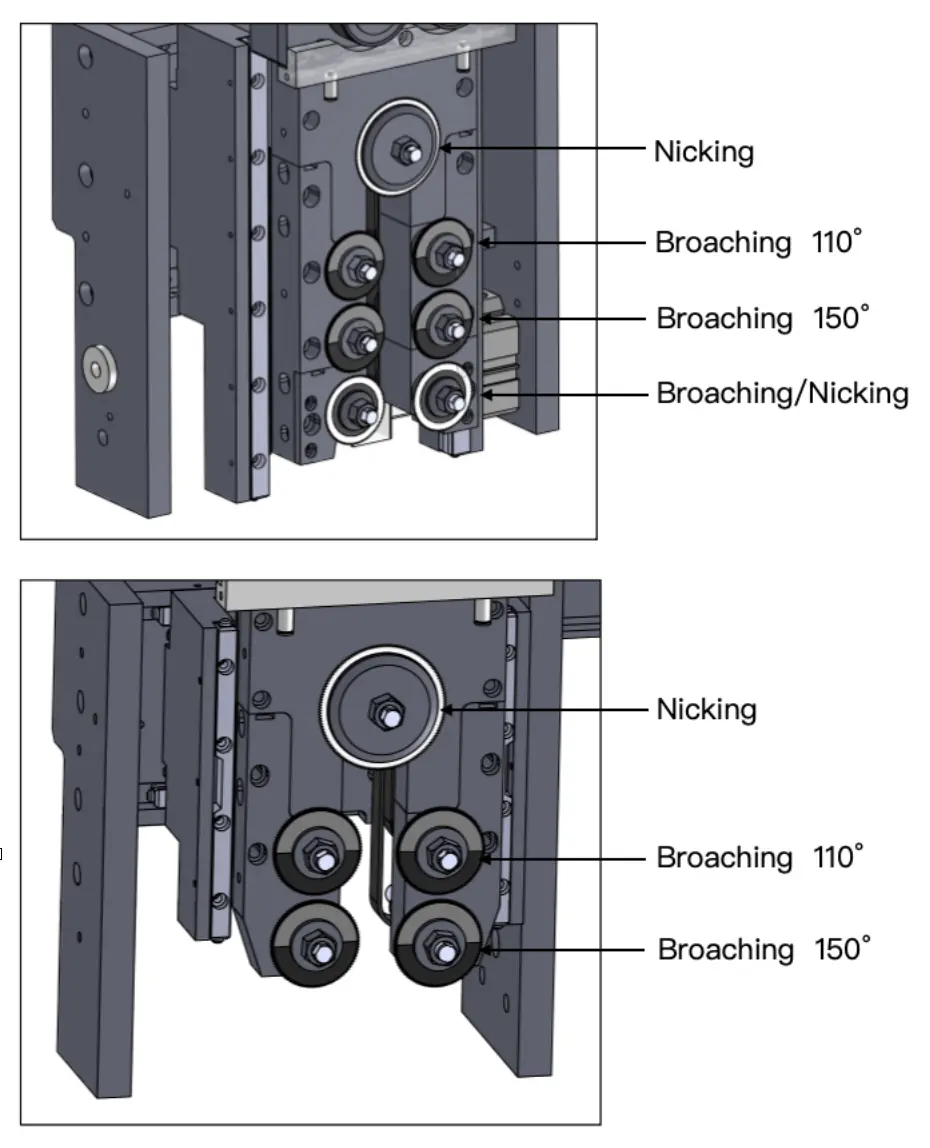
Многофункционалната машина за автоматично огъване ADEWO ABM-832C2 използва шлифовъчни дискове от волфрамов карбид за обработка на канали за протягане на стоманени релси.
Машината поддържа както CW (по посока на часовниковата стрелка), така и CCW (обратно на часовниковата стрелка) посоки на протягане, осигурявайки гъвкава обработка за различни ъгли на огъване и дизайн на матрицата.
ABM-832C2 може да бъде оборудван с два или три комплекта триони за протягане според различните изисквания на приложението.
Могат да бъдат избрани различни ширини на острието, за да се постигнат прецизни резултати при протягане за различни спецификации на стоманени правила и условия на огъване.
С интелигентен софтуерен контрол, машината автоматично анализира геометрията и ъглите на огъване на импортирания чертеж.
В зависимост от необходимия ъгъл и позиция, системата идентифицира къде е необходимо протягане и автоматично избира подходящия трион за протягане за обработка.
Свързани статии
1. Как да изберем правилната автоматична машина за огъване на линийки за изработка на матрици?
2.Какво е никинг при изработката на матрици?
3.Какво е бридж в производството на матрици?
4.Какво е липинг при изработката на матрици?
5. Какво представлява перфорацията при изработката на матрици?
Авторско право © 2022 Adewo Automation Equipment Co.,ltd. Всички права запазени.
Links Sitemap RSS XML Политика за поверителност